


همه چیز درباره خط گالوانیزه گرم

مقدمه
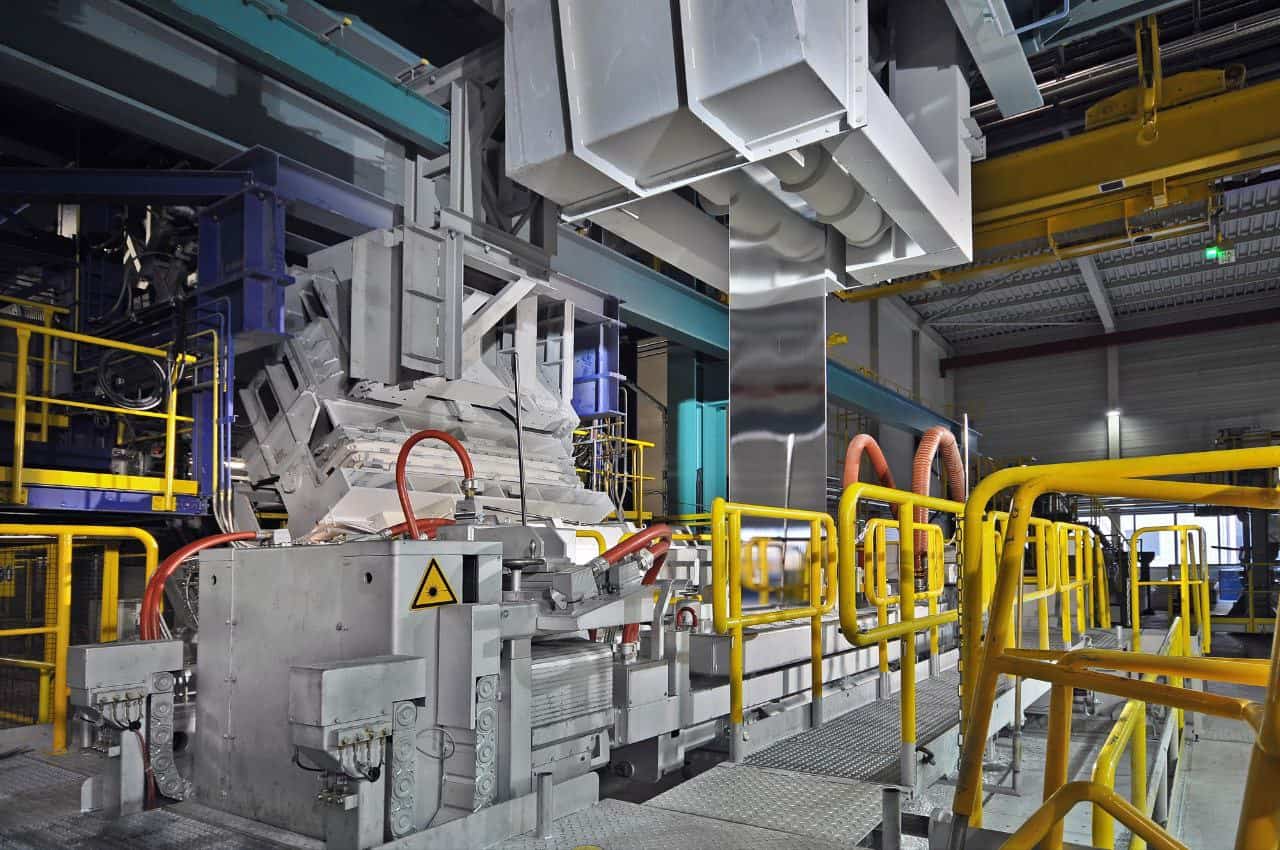
فرآیند گالوانیزه گرم یکی از قابلاعتمادترین روشها برای افزایش عمر مفید فولاد در برابر خوردگی است. این فرآیند برخلاف ظاهر سادهاش، حاصل ترکیب ظریف شیمی، متالورژی و تجربه صنعتی است. در سالهایی که در کنار واحدهای گالوانیزه فعالیت کردهام، همواره یک نکته روشن بوده: کیفیت نهایی پوشش، حاصل دقت در مراحل آمادهسازی است، نه فقط نوع فلز یا دمای حمام.
مراحل کامل خط گالوانیزه گرم
- چربیگیری (Degreasing)
هدف: حذف کامل آلودگیهای آلی، روغن، گریس و امولسیونها از سطح فلز.
فرمول محلول چربیگیر قلیایی:
NaOH (3–8 wt%) + Na₂CO₃ + Surfactant
واکنش شیمیایی اصلی:
RCOOH + NaOH → RCOONa + H₂O
2. اسیدشویی (Pickling) همراه با اینهیبیتور و ضدگاز
هدف: حذف لایههای اکسیدی، زنگزدگی و اکسید آهن از سطح فلز.
محلول استاندارد: اسید کلریدریک (HCl) یا سولفوریک (H₂SO₄) با غلظت 10–15%
واکنش با زنگ آهن:
Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O
اینهیبیتور (Inhibitor)
بازدارنده خوردگی که از طریق جذب روی سطح فلز، از کاهش ضخامت و تخریب فلز پایه جلوگیری میکند.
ترکیبات: آمینها، تیواورهها و فسفاتهای آلی
ضدگاز (Anti-Fume Additive)
افزودنیای برای کاهش انتشار بخارات خورنده اسید به محیط، با تشکیل لایهای سبک از کف روی حمام.
مزایا:
– محافظت از تجهیزات اطراف
– کاهش خوردگی قطعات خط
– حفظ سلامت تنفسی نیروی انسانی
3. آبکشی و فلاکسینگ (Fluxing)
هدف: حذف بقایای اسید و آمادهسازی سطح برای چسبندگی روی.
فرمول محلول فلاکس:
ZnCl₂ + 2NH₄Cl → (NH₄)₂[ZnCl₄]
نکته: فلاکس با pH خنثی(۵.۵–6.5) مانع تشکیل نمکهای نامطلوب روی در مرحله بعد میشود.
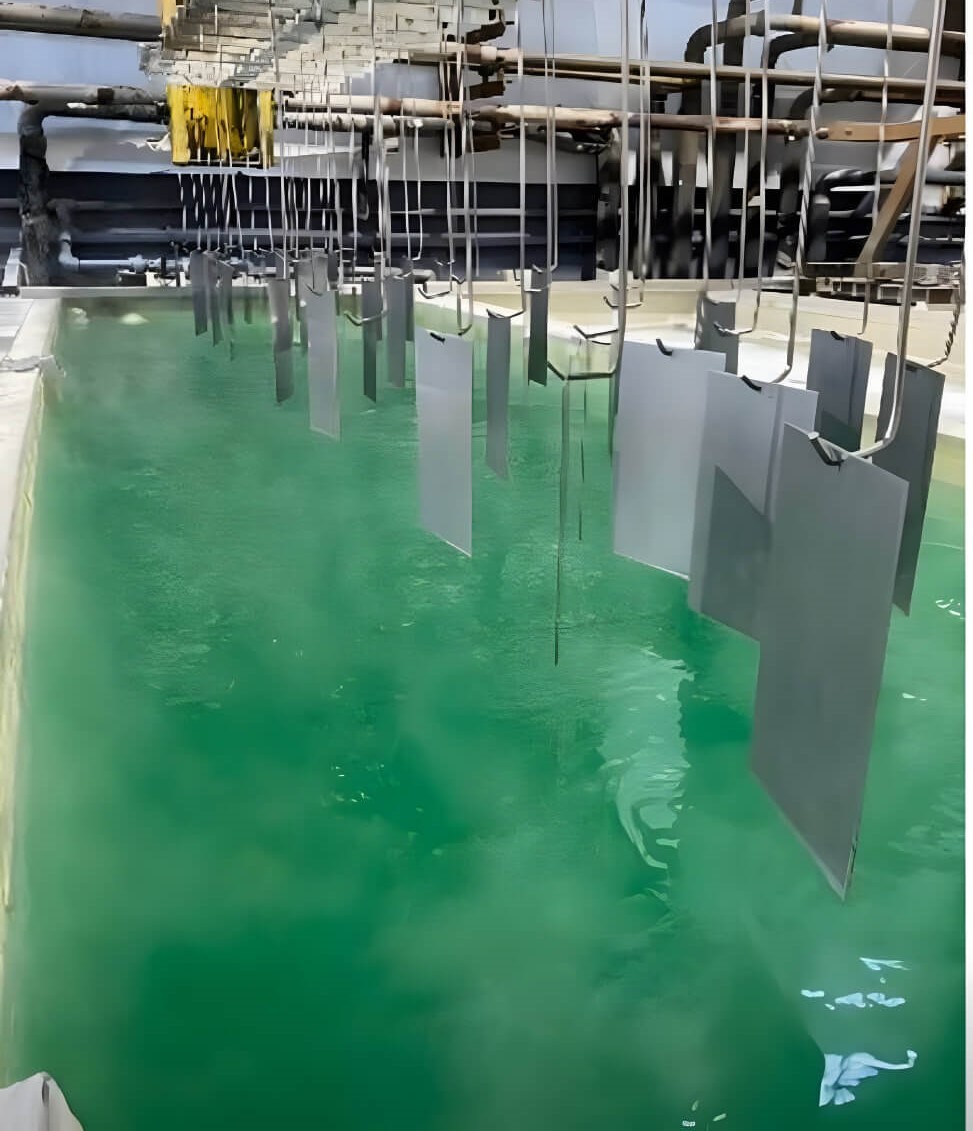
4. غوطهوری در حمام روی مذاب (Hot-Dip)
دمای حمام: 445–460 °C
لایههای تشکیلشده بین فولاد و روی:
لایه | ترکیب شیمیایی | ویژگی
————————————————–
| Fe₃Zn₁₀ | سخت، نازک
| FeZn₇ | ضخیمتر
| FeZn₁₃ | شکنندهتر
Zn | خالص | براق، چسبنده
ملاحظات:
– افزودن Al (0.005–0.02%) برای سطح براقتر
– کنترل سرعت خروج از حمام جهت تنظیم ضخامت
5. خنک کاری و پسیو کردن (Passivation)
هدف: جلوگیری از تشکیل اکسید سفید (white rust) هنگام انبارداری و حملونقل
روشها: استفاده از محلولهای کروماتی، فسفاتی یا سیلانی با مقاومت بالا در برابر رطوبتyh
جدول خلاصه واکنشهای کلیدی
مرحله | واکنش شیمیایی
————————————————–
Pickling | Fe₂O₃ + 6 HCl → 2 FeCl₃ + 3 H₂O
Degreasing | RCOOH + NaOH → RCOONa + H₂O
Fluxing | ZnCl₂ + 2 NH₄Cl → (NH₄)₂[ZnCl₄]
Alloying | Fe + Zn → لایههای γ, δ, ζ, η
Oxidation | 2 Zn + O₂ → 2 ZnO
Patina | ZnO + CO₂ + H₂O → ZnCO₃·Zn(OH)₂
————————————————–

نتیجهگیری فنی
خط گالوانیزه گرم، تنها یک حمام روی نیست؛ مجموعهای است از واکنشهای دقیق، انتخابهای شیمیایی هوشمند و کنترل پیوسته کیفیت. آنچه دوام پوشش را تضمین میکند، نه فقط فلز روی، بلکه چربیگیری کامل، استفاده از بازدارنده خوردگی و ضدگاز مناسب، و حفظ شرایط شیمیایی حمام در هر لحظه است.
در شرکت دانشبنیان فرایند یکتاپژوه ، ما با ارائه انواع اینهیبیتوها و ضدگازهای تخصصی، فلاکسهای پایدار و چربیگیرهای صنعتی، به خطوط گالوانیزه کمک میکنیم تا کیفیتی یکنواخت، ایمن و پایدار داشته باشند.
————————————————–
منابع:
– Galvanizers Association UK (2023), Technical Guidance Notes
– American Galvanizers Association (AGA), HDG Best Practices Manual
– DIN EN ISO 1461 – Hot dip galvanized coatings on fabricated iron and steel articles
– ASTM A123/A123M – Standard Specification for Zinc Coatings
– تجربه میدانی در صنایع پتروشیمی و خطوط لوله شمال ایران

نظری برای این وجود ندارد.